Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


03 Sep 2026, Posted by MCH
ASA/ABS-ark: Co-Extruded Weatherable Stock för termoformade utomhusdelar
Fråga alla som har köpt vakuumformade maskinkåpor, och historien upprepas: delar gjorda av vanlig ABS ser skarpa ut vid leverans, tillbringa sedan två eller tre somrar i solen och blir bleka, kritiga och spröda i kanterna. Plasten misslyckades inte mekaniskt. Butadiengummit inuti ABS kan inte stå emot ultraviolett ljus, och den enda begränsningen är orsaken ASA/ABS ark finns.
Det korta svaret för köpare: forma delar som vetter mot utomhusbruket från en ASA/ABS samextruderad plåt och reservera vanlig ABS för delar som bor inomhus eller inuti kapslingar. ASA-kapsylskiktet klarar av väderpåverkan, medan ABS-kärnan behåller slaghållfastheten och formbeteendet som ditt befintliga verktyg redan förväntar sig. Avsnitten nedan förklarar hur strukturen fungerar, vad som ska specificeras och var den extra kostnaden betalar sig själv.
Vad ett ASA/ABS-ark egentligen är
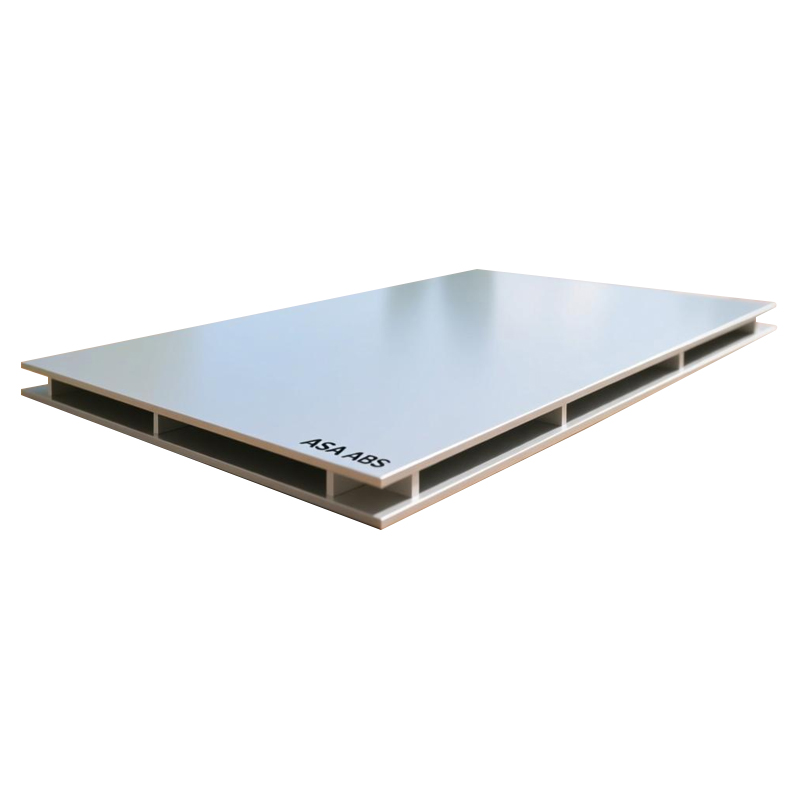
Ett ASA/ABS-ark är en samextruderad produkt, inte en blandad förening som passerar genom munstycket en gång. Extruderingslinjen matar två polymerer genom en delad form samtidigt: en hud av ASA (akrylnitrilstyrenakrylat) över en kärna av ABS. Enkelsidiga konstruktioner placerar ASA på den vädervända ytan; dubbelsidiga versioner, vanligtvis skrivna som ASA/ABS/ASA, skyddar båda sidorna av den färdiga delen.
Det kemiska gapet mellan de två skikten är litet till namnet och stort i utfall. Båda är styrener med en akrylnitrilfas för styvhet och en gummifas för seghet. I ABS är det gummit butadien, och dess molekylära struktur är precis vad UV-ljus angriper. I ASA är gummifasen istället en akrylester. Byt gummit så slutar ytan att gulna och krita under solljus.
Cap-and-Core Division of Labor
ASA-huden är tunn i förhållande till kärnan, ofta en liten del av den totala tjockleken, men den bär nästan allt vittringsarbete. Eftersom locket är pigmenterat genom sin fulla tjocklek, är färgen integrerad med ytan snarare än att sitta i en färgfilm. En repa kan avslöja en annan nyans undertill, men det finns ingen färg som flagnar av på det sätt som en sprayad yta gör.
ABS-kärnan bidrar med de egenskaper som gör plåten värd att formas: hög slaghållfasthet, bra smälthållfasthet för djupa vakuumdrag och formningstemperaturer nära standard ABS. I praktiken innebär det att befintliga termoformningsverktyg och värmeprofiler överförs med minimal omkvalificering.
ASA/ABS vs. Plain ABS och Solid ASA
För de flesta inköpsbeslut sitter tre kandidater på bordet: vanlig ABS-plåt, ASA/ABS samextruderad plåt och solid ASA-plåt. Var och en har en försvarbar plats. De vanligaste misstagen är att betala för väderbeständighet som en del aldrig kommer att behöva, eller att hoppa över det för delar som helt klart gör det.
| Egendom | Vanligt ABS-ark | ASA/ABS samextruderad plåt | Solid ASA-plåt |
|---|---|---|---|
| Utomhus behåller färg och glans | Dålig; gula färger och kritor under UV | Bra på ansikten med lock; kepsen bär väderplikten | Bra genom hela tjockleken |
| Slagseghet | Hög | Hög, driven by the ABS core | Bra, generellt hårdare och styvare än ABS |
| Termoformningsbeteende | Enkelt, brett bearbetningsfönster | Nära ABS; djupa drag och texturdetaljer överförs bra | Formbar men styvare, kan behöva justerade inställningar |
| Relativ kostnad | Lägst | Mellan; premien täcker täckskiktet | Högest at equivalent gauge |
| Bäst passform | Inomhushus, inredningsdelar, förpackningar | Utomhushus, exteriörtrimning av fordon, skyltning | Svårt utsatta delar som kräver väderbeständighet på fullt djup |
Ytterligare en jämförelse spelar roll i praktiken: ASA/ABS kontra målad ABS. Målning lägger till ett processsteg, ett felläge i form av spån och avskalning, och ommålningslogistik över livslängden. En integrerad ASA-kåpa tar bort färgverkstaden från ekvationen för färgade utomhusdelar, vilket är anledningen till att många program för bil- och utomhusutrustning har flyttat på det här sättet.
Hur man anger ett ASA/ABS-ark
Gauge, Cap Layer och Capped Faces
De flesta termoformade delar i denna familj har en total tjocklek på mellan ungefär 1,5 och 6 mm, med tyngre dimensioner reserverade för strukturella paneler. Två frågor hör hemma i din offertförfrågan från början: hur många ansikten bär ASA-kåpan och vilken andel av den totala tjockleken som kepsen representerar. En del som bara visar ett ansikte mot himlen kan ofta köpas enkelkapslad till ett bättre pris, medan en dubbelsidig skylt eller spapanel behöver skydd på båda sidorna.
Färg, glans och textur
Eftersom färgen lever i locklagret är färgmatchning en cap-layer-övning. Leverantörer kan matcha en målfärg och erbjuda glansnivåer från högblank till matt med fin textur; strukturerade ytor döljer också verktygsmärken och mindre repor på stora delar. Be om en avskriven färgplakett och behåll den som acceptansreferens för varje batch.
Väderdata värda att fråga efter
"Väderbar" betyder lite utan siffror. Fråga leverantören om färgskillnad (delta E) och glansretention efter en definierad accelererad exponering, till exempel xenonbågstestning efter ISO 4892 eller UV-fluorescerande exponering enligt ASTM G154, och kom överens om exponeringstimmar och passerade trösklar före produktion. Det enda dokumentet förhindrar de flesta tvister om blekning efter leverans.
Formning och efterbehandling på verkstadsgolvet
På golvet beter sig ASA/ABS som den ABS-kärna den är byggd på. Den vakuumformar och tryckformar med den smältstyrka som behövs för djupdrag, plockar upp fina strukturdetaljer från formen och trimmar rent. Lim och lösningsmedelscementering som utvecklats för styren fungerar i allmänhet, och färg eller dekorativ film kan fortfarande appliceras när ett projekt kräver en speciell effekt.
Två praktiska varningar gäller. Behåll den skyddande PE-maskeringsfilmen på under formning och hantering fram till slutmontering, eftersom en repad kåpa är den defekt som detta material inte kan dölja genom designen. Och om delspecifikationen kräver flamskydd, bekräfta att en FR-modifierad version finns tillgänglig i samma konstruktion istället för att anta att standardbetyget kommer att godkännas.
Där ASA Cap betalar för sig själv
Ekonomin är enkel. ASA-locket kostar mer än blott ABS, och det tjänar pengar överallt där solljus når delen i flera år:
- Exteriörtrim för bilar och kommersiella fordon: spoilers, spegelhus, galler, karosskomponenter, takboxar.
- Utrustning för utomhusbruk: traktorkåpor, trimmer- och motorsågsskydd, generatorkapslingar.
- Husbils- och husvagnsdelar: karosspaneler, hjulhuskåpor, takmonterade utrustningshöljen.
- Kapslingar för telekom-, el- och vatteninfrastruktur som sitter ute året runt.
- Utomhusskyltar och reklamskärmar, trädgårds- och utemöbler, spapaneler och höljen för jordbruksutrustning.
Inomhusdelar motiverar sällan locket: apparathöljen inuti en byggnad, inredningsdetaljer, materialhanteringsbrickor och bilinteriörkomponenter fungerar alla bra på vanlig ABS. Att dra den gränsen tydligt vid styckningsstadiet är där besparingarna bor.
En köparens checklista innan du beställer
- Bekräfta hur många ansikten som är ASA-kapslade och lockets andel av den totala mätaren.
- Ange målfärg och glans, och skriv av en färgplakett före produktion.
- Begär delta E och glansretentionsdata från accelererad vittring, med överenskomna timmar och trösklar.
- Bekräfta toleranser för mått, planhet och arkstorlek, plus skyddsmaskering på ytor med lock.
- Fråga tidigt om FR-kvaliteter om specifikationen eller slutmarknaden kräver dem.
- Kom överens om hur batch-to-batch-färg kommer att kontrolleras vid upprepade beställningar av anpassade nyanser.
Välja leverantör för ASA/ABS-ark
Eftersom ASA/ABS är en samextruderad legeringsprodukt spelar leverantörens formulering och linjekapacitet lika stor roll som databladet. Jiangsu MCH Technology (MCH) bygger sitt sortiment kring ABS-familjen: ABS, flamskyddande ABS, PC/ABS, TPU/ABS och ASA/ABS-ark, tillsammans med HDPE, HIPS och PMMA. Företaget anpassar färg, tjocklek, mönster och storlek över tre produktionslinjer, med export till Europa, Amerika, Sydostasien och Mellanöstern. För en köpare spelar den bredden roll på ett praktiskt sätt: när ett program blandar inomhus-ABS-delar med utomhus-ASA/ABS-delar kan en leverantör hålla färg och mäta logik över båda.
Börja samtalet med delen snarare än materialets namn: var den bor, vilka ansikten ser solen, målmåttet, färg- och glansstandarden och vädertrösklarna du kommer att acceptera. Med dessa fem svar på bordet blir ett ASA/ABS-citat en specifikation istället för en gissning.
Relaterade produkter
FÅ EN OFFERT
Upphovsrätt © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Reserverad Tillverkare av plastskivor