Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


23 Sep 2026, Posted by MCH
ASA/ABS-ark: Coextruderat väderbeständigt material för hållbara utomhusapplikationer
En vit skylt eller en maskinkåpa som ser korrekt ut den dagen den skickas och blir kritrosa efter två somrar är nästan aldrig ett formfel. Underlaget fixerades vid offertstadiet och standard ABS kan inte hålla färg utomhus utan hjälp.
ASA/ABS-plåt är det material som de flesta konverterare sträcker sig efter vid den tidpunkten. Den kostar mer än en vanlig ABS-plåt och mindre än en solid ASA- eller PMMA-plåt av samma tjocklek, och den behåller slagbeteendet och de tillverkningsvanor som ABS-processorer redan kör varje dag.
Arbetsdefinition. ASA/ABS-skiva är en samextruderad termoplastisk skiva gjord av en ABS-kärna med ett tunt ASA- (akrylnitrilstyrenakrylat) täckskikt smält till ena eller båda ytorna under extrudering. Locket bär färgen och UV-beständigheten; kärnan bär tjockleken, styvheten och kostnaden.
Vad ett ASA/ABS-ark egentligen är
ASA/ABS-plåt är en tvåmaterialsprodukt, inte en blandning, och den distinktionen avgör hur en panel beter sig efter fem somrar på ett tak.
Kärnan är ABS, vars seghet kommer från butadiengummi. Butadien innehåller omättade dubbelbindningar, och ultraviolett ljus plus syre attackerar dessa bindningar direkt, vilket är anledningen till att oskyddade ABS-kritor, mattar och gulnar. Locket ersätter butadien med akrylestergummi, en mättad ryggrad som motstår samma attack utan färg, film eller klarlack.
Båda polymererna matas in i ett munstycke och binds medan de fortfarande är smälta, så det finns ingen limlinje och ingen filmkant att lyfta. Locket och kärnan expanderar och drar ihop sig genom termoformning och genom den dagliga termiska cyklingen av en utomhuskapsling.
Tre sätt leverantörer levererar ASA-skydd
- Coextruderad mössa. Ungefär 0,2 till 0,8 mm ASA per sida, smält i formen. Förutsägbar väderlek, ingen delamineringsrisk och den överlever djupdrag.
- ASA/ABS legering. Jämnt genom hela tjockleken och vanligtvis billigare, men UV-prestanda beror på hur jämnt ASA-fasen sitter på ytan. Att fräsa eller slipa ett fräscht ansikte tar bort skyddet.
- Laminerad film. En ASA- eller PVDF-film bunden till en ABS-kärna. Hög glans, god väderbeständighet, men kanter kan lyfta och luft kan fångas under formningen.
Kepsen är produkten. Om en offert säger ASA/ABS men inte kan nämna lockets tjocklek i millimeter och ange om locket sitter på en sida eller två, köper du en okänd. Sätt numret på ritningen och på inköpsordern.
Plåtproducenter som kör dedikerade samextruderingslinjer publicerar normalt locktjocklek och väderprestanda tillsammans, så att du kan jämföra kvaliteter utan att gissa. Denna tekniska anmärkning om samextruderat ASA/ABS-material för termoformade utomhusdelar visar hur den informationen vanligtvis presenteras.
Varför ASA-kepsen sätter livslängden för utomhusbruk
Utomhuslivslängden för en ASA/ABS-panel bestäms av täckskiktet, inte av plåttjockleken. Ett 1,5 mm ark med ett 0,6 mm lock kommer att hålla längre än ett 4 mm ark med ett 0,15 mm lock varje gång.
Färgskiftning under 3 dE efter ungefär 2 000 timmars accelererad vittring Typiskt samextruderat ASA/ABS-resultat, mot 10 dE eller mer för oskyddad ABS i samma exponering
Krita är det synliga symptom som kommer först. Ythartset bryts ned till ett blekt pulver som fångar smuts och inte kan poleras tillbaka, och glansförlusten är mätbar långt innan färgen rör sig.
Locket fungerar även som ett UV-filter. Energi som annars skulle nå ABS-kärnan absorberas under de första tiondels millimeterna, så kärnan behåller sin slaghållfasthet mycket längre än oskyddad ABS av samma tjocklek. Den verkliga svagheten är mekanisk snarare än kemisk: skrapa igenom locket med en gaffeltruck och nedbrytningen börjar i den repan och sprider sig sedan i sidled.
| Bladtyp | UV- och färgstabilitet | Slagstyrka | Termoformning | Relativ kostnad |
| Vanligt ABS | Fattig utomhus, kritor och gula | Hög | Utmärkt | Lägst |
| Coextruderad ASA/ABS | Mycket bra, färgskiftning vanligtvis under 3 dE | Hög | Utmärkt | Måttlig |
| PC/ABS med UV-paket | Ganska till bra, synlig förskjutning under lång exponering | Mycket hög | Bra, kräver torkning | Måttlig to high |
| PMMA akryl | Utmärkt | Låg, spröd vid stöt | Begränsad | Måttlig |
Specifikationer som avgör passform, kostnad och ledtid
Fem siffror styr det mesta av priset, ledtiden och risken på en ASA/ABS-plåtbeställning: total tjocklek, locktjocklek, plåtstorlek, tjocklekstolerans och ytstruktur.
1,0 till 12 mm Vanligt tjockleksområde
0,3 till 0,8 mm ASA-keps per yta
plus eller minus 0,1 till 0,3 mm Typisk tjocklekstolerans
upp till 2 000 x 3 000 mm Gemensam arkstorlek
Färg, tjocklek, struktur och skärstorlek specificeras per beställning, och halvfärdigt ASA/ABS-material är normalt utgångspunkten innan någon sekundär operation som formning, tryckning eller fräsning.
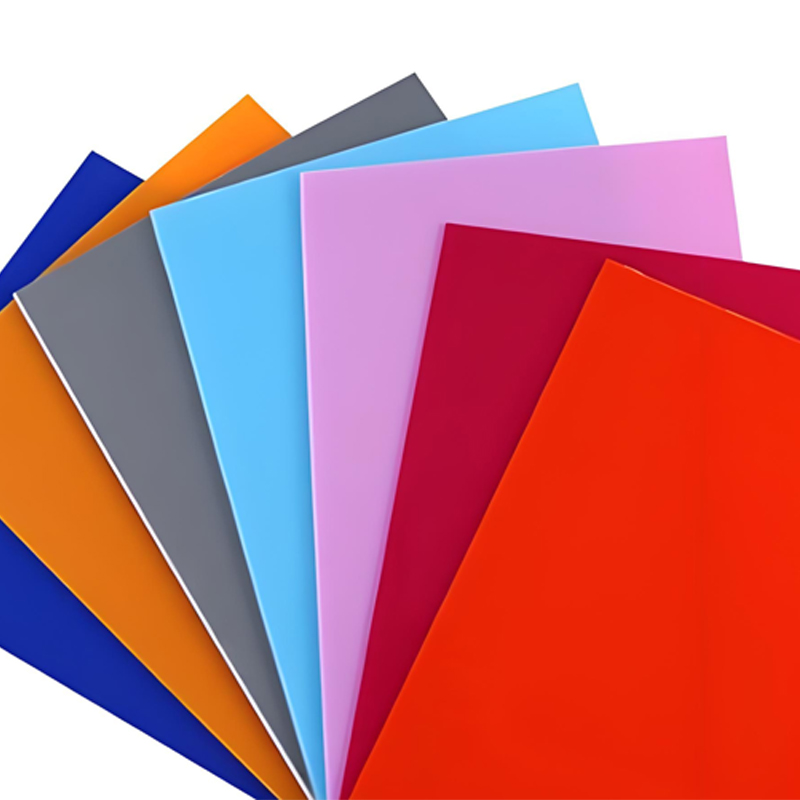
 ABS/ASA halvfärdiga ark ASA/ABS halvfabrikat kombinerar fördelarna med ASA- och ABS-material och erbjuder exceptionell väderbeständighet och mekanisk prestanda. Ytan är slät... Visa produkt →
Vad ska man skriva på ritningen
- Hattens tjocklek och vilka ytor som bär den, inklusive om innerytan behöver skydd.
- Färg matchad till en fysisk standard, aldrig till en skärmbild eller ett telefonfoto.
- Ytstruktur, oavsett om det är hårcell, matt eller glansigt, plus riktningen för alla ådringar.
- Tjocklekstolerans och planhet, speciellt för stora paneler som ska tryckas eller lamineras.
- Maskeringsfilm och interfoliering, så att arket anländer till formningslinjen omärkt.
Behandla lockets tjocklek som en specifikationslinje, inte ett marknadsföringsadjektiv. Ett 0,2 mm lock och ett 0,6 mm lock är olika produkter som säljs under samma namn, och de åldras med olika hastighet.
| Tjocklek | Typisk del | Varför detta utbud |
| 1,0 till 2,0 mm | Skyltar, ljuslåda paneler, platt trim | Låg vikt, lätt att skriva ut och klippa |
| 2,0 till 3,0 mm | Utrustningskåpor, husvagns- och trailertrim, maskinskydd | Balans mellan styvhet och formbarhet |
| 3,0 till 5,0 mm | Termoformade hus, sanitetspaneler, jordbruksöverdrag | Djupa drag som fortfarande lämnar användbar väggtjocklek |
| 6,0 till 12 mm | Strukturella utomhuspaneler och beklädnad | Skruvhållning och panelstyvhet |
Tillverkning: Formning, bearbetning och sammanfogning
ASA/ABS-ark termoformar på samma utrustning som ABS, med en skillnad som fångar folk: locket är ett tunt skinn, och det tunnar med arket varhelst delen dras djupt.
Termoformning och vakuumformning
- Torka arket i 2 till 4 timmar vid 80 grader Celsius om det har förvarats i fuktig luft.
- Värm plåtytan till ungefär 140 till 165 grader Celsius, mätt på plåten, inte ugnen.
- Håll dragförhållanden nära 1,5 till 1 där utseendet är viktigt, och lägg till generösa hörnradier.
- Kyl under 80 grader Celsius inuti formen innan du tar ur formen för att undvika skevhet.
Bearbetning, fräsning och sammanfogning
- Använd vassa hårdmetallverktyg med hög spindelhastighet och måttlig matning för att förhindra att locket smetar ut.
- Undvik kraftig slipning på utsatta ytor, vilket tar bort skyddsskiktet.
- Lösningsmedel och ultraljudssvetsning fungerar bra på ABS-baserade kärnor.
- Limning kräver en lätt nötning och en lösningsmedelsavtorkning endast på kärnsidan.
- Torka arket. Två till fyra timmar vid 80 grader Celsius för lager lagrat i fuktiga förhållanden, ta sedan med det till formningsområdet.
- Värm till formningstemperatur. Plåtytan 140 till 165 grader Celsius, kontrollerad med en kontaktsond istället för ugnens börvärde.
- Form och håll. Applicera vakuum eller tryck och håll sedan medan ytan svalnar tillräckligt för att ta verktygets form.
- Kyl i formen. Under 80 grader Celsius före avformning, vilket kontrollerar vridning och genomtryck på locket.
- Trimma och avsluta. CNC-trimning, kantpolering och eventuell borttagning av maskering, håll locket på den exponerade ytan.
Cap gallring matematik. En 0,5 mm keps sträckt 30 procent beter sig som en 0,35 mm keps vid dragningens djupaste punkt. På permanenta utomhusdelar, dimensionera locket för den sträckta tjockleken, inte det platta arket.
Där ASA/ABS-ark tjänar sitt pris
ASA/ABS-plåt betalar sig själv varhelst en del möter sol och väder men behöver inte den optiska klarheten hos akryl eller styvheten hos en kompositpanel.
- Byggnadselement utomhus som beklädnad, fasad, takkantlister och fönsteromfattningar.
- Husvagnar, husbilar och kommersiella fordon exteriörtrim, där färgen måste överleva år av väg och sol.
- Skyltar och ljuslåda ytor där en målad eller filmad panel skulle behöva omarbetas.
- Jordbruks- och anläggningsutrustningsöverdrag som ser nedtvättning plus UV.
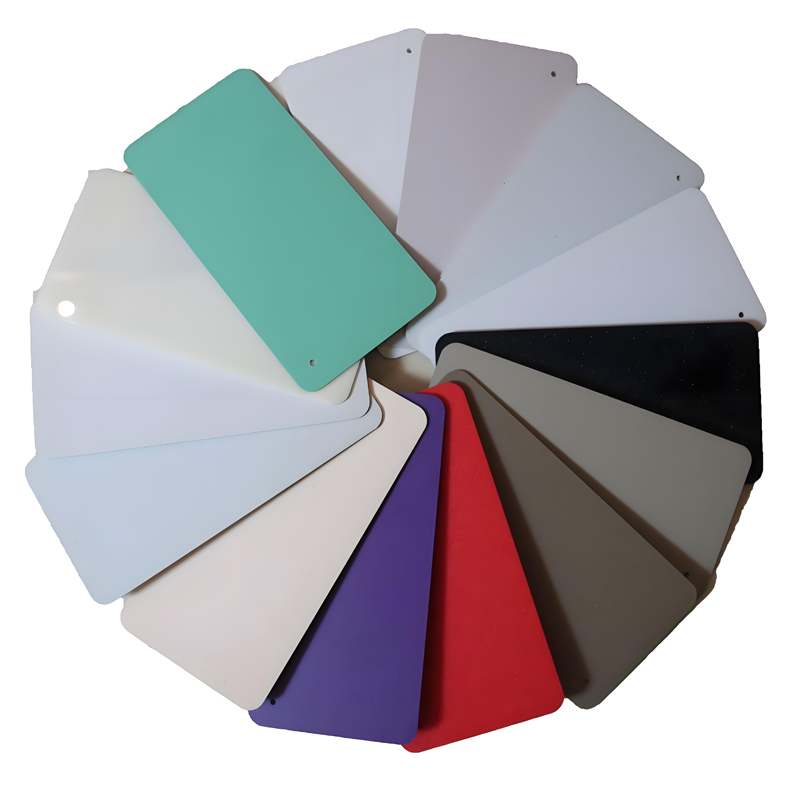
 ABS/ASA Utomhusbyggnadsmaterial ASA/ABS utomhusbyggnadsmaterial är formulerade med avancerad teknologi, som kombinerar ASAs exceptionella väderbeständighet med den höga hållfastheten hos ABS, vilket ger... Visa produkt →
Totalkostnadsvy. En målad ABS-del bär färg, maskeringsarbete, härdningstid, kasseringshastigheter och ommålningscykler. En omålad ASA/ABS-del har ingen av dessa. På en två kvadratmeter stor ytterpanel kostar färgvägen ofta mer än vad ASA-lockskiktet någonsin kommer att göra.
En praktisk urvalschecklista
Kör dessa fem kontroller innan du godkänner en ASA/ABS offert, eftersom var och en har stannat ett projekt någonstans.
- Hatttjocklek i skrift. Millimeter per sida, på ritningen och på intyget om överensstämmelse.
- Vittrat prov, inte ett levererat prov. En fräsch panel säger ingenting om färgstabilitet.
- Toleransen matchade processen. Snäv tolerans på en djupdragningsdel är bortkastade pengar, lös tolerans på en platt tryckt panel är skrot.
- Fysisk färgstandard. Ett chip eller plakett, inte en digital fil som återges på en okalibrerad bildskärm.
- Formar prov på det verkliga verktyget. Bekräfta locktunnningen på den djupaste punkten innan du släpper beställningen.
Be om ett 300 x 300 mm prov i den exakta locktjockleken du tänker köpa, forma det på produktionsverktyget och lämna en formad bit utomhus under en hel säsong. Det enda testet svarar på fler frågor än någon databladsjämförelse.
Vanliga frågor om ASA/ABS-ark
Är ASA/ABS detsamma som ABS med en UV-tillsats?
Nej. Ett UV-paket bromsar nedbrytningen inuti själva ABS, men butadienstommen förblir den svaga punkten och tillsatsen förbrukas med tiden. ASA/ABS ersätter den känsliga polymeren på ytan, så skyddet utarmar inte som en tillsats gör.
Kan ASA/ABS-plåt termoformas utan att spricka?
Ja, och den körs på samma utrustning som ABS. Torka arket i 2 till 4 timmar vid 80 grader Celsius om det har absorberat fukt, värm ytan till 140 till 165 grader Celsius och kyl till under 80 grader Celsius innan formen tas ur. Skarpa hörn och dragförhållanden över ungefär 1,5 till 1 behöver extra radie.
Hur tjock ska ASA-kåpan vara för en permanent utomhusdel?
För permanent exponering utomhus i stark sol är 0,4 till 0,6 mm per exponerad yta det vanliga arbetsområdet, mätt efter formning. Kapslar på 0,2 till 0,3 mm är vanliga på delar med kort livslängd och på skuggade eller inomhusapplikationer.
Behöver en ASA/ABS-panel målas eller klarlackas?
Nej. Kepsen är finishen. Målning tillför kostnader, processsteg och en ny felpunkt, och färgvidhäftning på ASA kräver noggrann förberedelse. Undantaget är en färg som inte alls kan matchas i ASA-harts, där en målad ABS-del ändå kan vara billigare.
En ASA/ABS-order lyckas eller misslyckas på en rad av ritningen. Matcha lockets tjocklek till den verkliga exponeringen, tillåt förtunning vid djupaste dragningen, och resten av jobbet följer vanlig ABS-bearbetning. För det bredare utbudet av tekniska plastmaterial tillverkade av MCH Technology, se den tekniska plastplåten .
Relaterade produkter
FÅ EN OFFERT
Upphovsrätt © Jiangsu Mingchanghe Technology Co., Ltd. All Rights Reserverad Tillverkare av plastskivor